3D tisk domů už není experiment. Proč zatím nezpůsobil revoluci ve stavebnictví?
 Eliška Hřebenářová
Domy z 3D tiskárny už nejsou jen futuristickou vizí. V americkém Texasu jich vyrostla rovnou stovka a robotické systémy si postupně nacházejí cestu i na další staveniště. Technologie slibuje rychlejší výstavbu, nižší náklady, méně odpadu i větší architektonickou svobodu. Proč tedy 3D tiskárny dosud nenahradily tradiční stavební postupy? Za působivými ukázkami se totiž skrývá řada technických, ekonomických i legislativních překážek. A také zásadní rozdíl mezi vytištěním stěn a stavbou skutečně hotového domu.
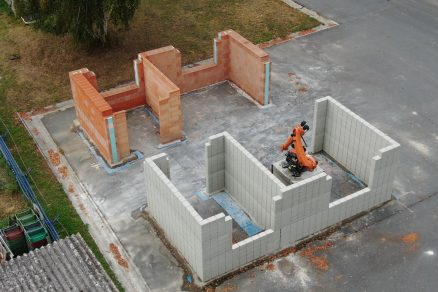
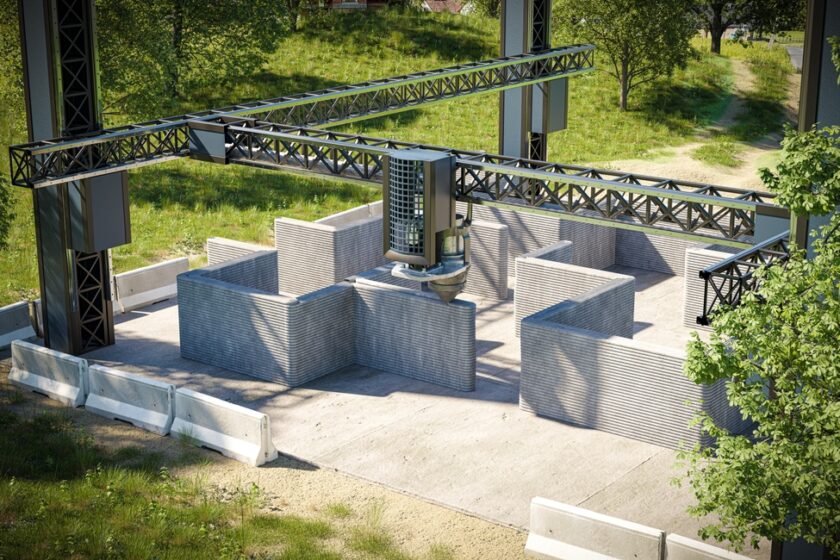
Ještě před několika lety působil 3D tisk budov jako efektní technologická ukázka bez širšího praktického využití. Dnes už pomocí robotických tiskových systémů vznikají rodinné domy, části bytových staveb, mostní konstrukce i speciální betonové prvky. Vývoj však neznamená, že lze celý dům jednoduše „vytisknout“ na staveništi. Technologie zpravidla nahrazuje jen část tradičního procesu, nejčastěji výrobu stěn nebo bednění, zatímco základy, stropy, střechy, výztuž, instalace a dokončovací práce zůstávají závislé na běžných stavebních postupech. 3D tisk se tak přesouvá z experimentální fáze do reálných projektů, jeho širší nasazení ale stále omezují požadavky na materiály, normové ověřování, dlouhodobou trvanlivost a ekonomiku výstavby. Že nejde jen o laboratorní atrakci, ovšem dokazují reálné projekty z praxe – např. v texaském projektu Wolf Ranch bylo do roku 2025 dokončeno sto rodinných domů s roboticky tištěným stěnovým systémem.
Co se na stavbě skutečně tiskne
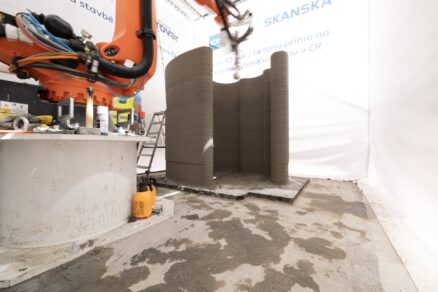
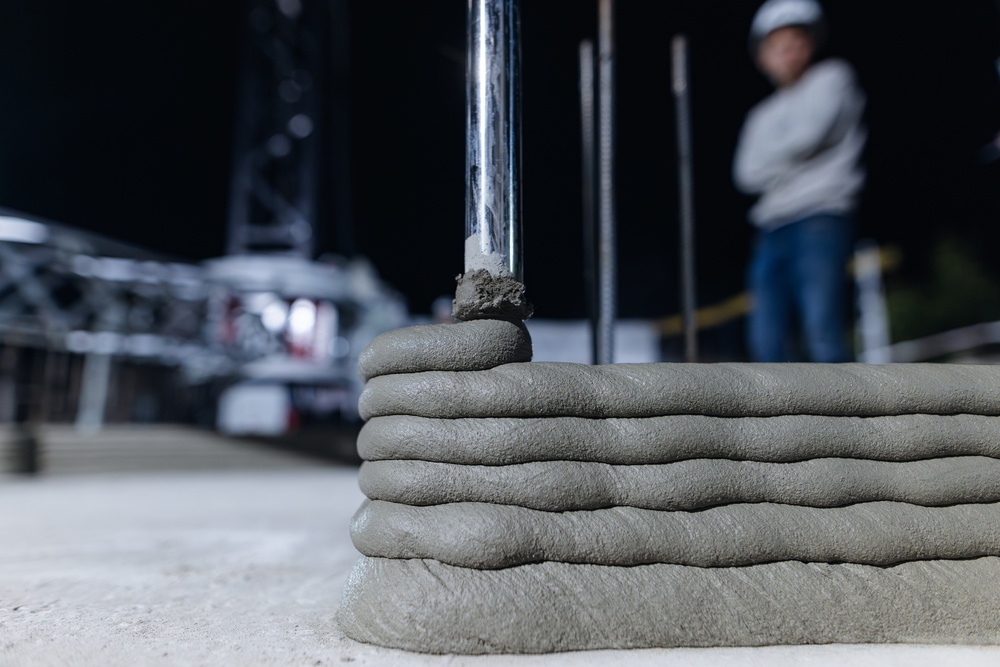
Ve stavebnictví se pod pojmem 3D tisk nejčastěji rozumí extruze cementové směsi. Čerpadlo dopravuje čerstvý materiál k trysce, jejíž pohyb řídí digitální model. Stroj ukládá souvislý pás malty nebo jemnozrnného betonu po předem vypočtené dráze. Každá vrstva musí být dostatečně tekutá pro čerpání a vytlačení, po opuštění trysky si však musí okamžitě udržet tvar a nést hmotnost dalších vrstev. To vytváří požadavky na čerpatelnost, extrudovatelnost, tixotropii, rychlost tuhnutí a stabilitu, které se u běžného transportbetonu nevyskytují ve stejné kombinaci. NIST (The National Institute of Standards and Technology) proto popisuje vlastnosti výsledné konstrukce jako součin materiálového složení, nastavení stroje, geometrie tiskové dráhy a časových prodlev mezi vrstvami.
Digitální model zároveň není jen architektonický výkres převedený do souřadnic. Musí obsahovat tiskové dráhy, pořadí vrstev, rychlost pohybu, průtok materiálu, místa přerušení a postup tvorby otvorů. Projektant musí předem řešit, zda má stěna dvě tištěné skořepiny s dutinou, příčné výztuhy, izolační výplň nebo zalévané jádro. V praxi se proto 3D tisk blíží spíše propojení BIM, robotiky, materiálového inženýrství a výroby než pouhé náhradě zedníka strojem. Mezinárodní norma ISO/ASTM 52939 ostatně pracuje s celým systémem aditivní výstavby, jeho provozem, organizací tiskové buňky a sledem výrobních operací, nikoli pouze s pohybem trysky.
Důležitým korektivem mediálního obrazu je rozsah automatizace. Tisk může výrazně zkrátit dobu výroby stěn, ale tento údaj nelze zaměňovat s dobou výstavby celé budovy. Na tisk navazují instalační rozvody, osazení překladů, stropních dílců, výplní otvorů, fasádních vrstev a střechy. U vícepodlažních staveb vstupuje do procesu montáž stropů a přemísťování portálové tiskárny. Ekonomický přínos proto závisí na tom, zda se zrychlení jedné operace promítne do celého harmonogramu, nebo pouze vytvoří časovou rezervu před dalšími tradičními pracemi. Také zmíněný projekt Wolf Ranch využívá 3D tisk jako součást širšího stavebního systému, nikoli jako náhradu všech konstrukcí a profesí.
Kde je přínos nesporný
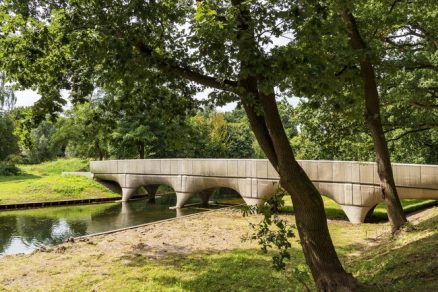
Největší výhoda spočívá v omezení bednění. U tvarově složitých konstrukcí může být klasické bednění pracnější a dražší než samotná betonáž. Aditivní výroba ukládá materiál jen tam, kde je potřeba, nebo vytiskne přesné ztracené bednění pro následné vyztužení a zabetonování. Projekt DFAB HOUSE na ETH Zürich ovšem ukázal, že digitální výroba nemusí znamenat jen tištěnou stěnu. Součástí realizace byla také konstrukčně optimalizovaná stropní deska vyrobená pomocí 3D tištěného bednění a další roboticky zhotovené prvky. Podle ETH bylo cílem snížit spotřebu materiálu a současně využít geometrii, kterou by tradiční postupy vyráběly obtížně.
Právě geometrická svoboda je pro obor významnější než efektní vlnitý povrch. Tisková dráha umožňuje vytvářet dutiny, proměnnou tloušťku, zaoblení, žebra a konstrukčně optimalizované tvary bez toho, aby každý nový tvar vyžadoval nové bednění. To otevírá prostor pro lehčí dílce, akustické prvky, městský mobiliář, atypické fasádní komponenty nebo nosné formy, u nichž rozmístění materiálu lépe odpovídá průběhu sil. Přínos roste s tvarovou složitostí a počtem variant. U jednoduché rovné stěny z běžných bloků může být konkurenční výhoda výrazně menší.
Automatizace může také snížit potřebu fyzicky namáhavé práce v nebezpečném prostoru a zvýšit opakovatelnost ukládání směsi. To ale neznamená stavbu bez pracovníků. Mění se skladba profesí: roste význam obsluhy robotu, kontroly směsi, geodetického ustavení, datové přípravy, údržby čerpadel a průběžného měření kvality. Chyba v digitálním modelu nebo výpadek dávkování se navíc může systematicky opakovat v desítkách vrstev, takže automatizace přesouvá část rizika z ručního provedení do přípravy dat a řízení procesu. NIST mezi možnými přínosy uvádí vyšší efektivitu, odstranění bednění a omezení přítomnosti lidí v rizikových pracovních podmínkách, zároveň však zdůrazňuje potřebu propojit měřené vlastnosti materiálu s chováním celé konstrukce.
Nejslabší místo leží mezi vrstvami
Tištěný prvek není homogenní odlitek. Vzniká jako soustava pásů a styčných ploch. Pokud je prodleva mezi vrstvami příliš dlouhá, povrch oschne, znečistí se nebo začne tuhnout a nová vrstva se s podkladem nespojí dostatečně. Výsledkem je anizotropie: pevnost, tuhost, vodotěsnost i způsob porušení mohou záviset na směru zatížení. NIST označuje rozhraní vrstev za kritické místo z hlediska mechanických vlastností i trvanlivosti, protože je současně citlivé na technologické odchylky a působení prostředí.
Problém není pouze v průměrné pevnosti laboratorního vzorku. Konstrukční bezpečnost může ovlivnit délka lokálně oslabeného rozhraní, četnost vad, směr jejich výskytu i napojení vnějších skořepin na vnitřní žebra. Zkušební metody používané pro monolitický beton nebyly navrženy pro vrstvenou strukturu s orientovanými vadami. Některé schvalovací postupy proto vyžadují vytištění doprovodných stěn, z nichž se vyřežou vzorky pro mechanické a trvanlivostní zkoušky. Takový postup zvyšuje spotřebu materiálu i čas potřebný ke kontrole, ale do zavedení ověřených metod měření přímo během tisku může být nezbytným bezpečnostním opatřením.
Dalším problémem je výztuž. Beton dobře přenáší tlak, ale nosné stěny, průvlaky, stropy a konstrukce namáhané větrem či zemětřesením potřebují bezpečně přenášet tah, smyk a lokální koncentrace napětí. Klasická armatura komplikuje plynulý pohyb trysky. Současné postupy proto využívají svislé pruty v dutinách, zalévaná jádra, dodatečně vloženou výztuž, kabely, vlákna, textilní výztuž nebo hybridní řešení, kde tisk vytváří pouze plášť či bednění. Přehledová studie vedená Viktorem Mechtcherinem hodnotí integraci výztuže jako technologicky rozsáhlý problém, který vyžaduje společný návrh konstrukce i výrobního procesu.
Kvalitu ovlivňuje také počasí. Teplota, vítr a relativní vlhkost mění ztrátu vody, rychlost tuhnutí i dobu, po kterou lze vrstvu bezpečně překrýt. Portálový robot může pracovat přesně, ale materiál se na staveništi nechová jako plastové vlákno ve stolní tiskárně. Stabilní výroba proto vyžaduje kontrolované dávkování, záznam provozních parametrů, ochranu tiskové zóny a možnost proces zastavit dříve, než se odchylka stane součástí hotové stěny. Budoucí posun nebude záviset jen na rychlejších robotech, ale hlavně na senzorech, automatické korekci průtoku a ověřených metodách přejímky.
Udržitelnost není automatická vlastnost
3D tisk se často spojuje s nižší spotřebou materiálu a menším množstvím odpadu. To může být pravda u konstrukčně optimalizovaných prvků, dutých stěn a výroby bez jednorázového bednění. Samotný způsob ukládání však nezaručuje nižší uhlíkovou stopu. Tiskové směsi bývají jemnozrnné a mohou obsahovat vysoký podíl cementového pojiva, aby rychle získaly tvarovou stabilitu a ranou pevnost. Úspora objemu betonu pak může být částečně nebo úplně vyrušena vyššími emisemi na kilogram směsi.
Hodnocení musí zahrnout celý životní cyklus: výrobu pojiva, dopravu, spotřebu energie, bednění, ztráty materiálu, výztuž, izolaci, provoz budovy, opravy a konec životnosti. Klimatický potenciál se zvyšuje, když se geometrická optimalizace spojí s nízkouhlíkovým pojivem, větším podílem kameniva, recyklovanými složkami a návrhem pro dlouhou životnost. Bez této kombinace může být 3D tisk pouze jiným způsobem ukládání emisně náročné cementové směsi. Přehled současných strategií udržitelného 3D tisku proto zahrnuje nejen omezení odpadu, ale také materiálové složení, konstrukční optimalizaci, energetickou náročnost výroby a cirkularitu.
Z hlediska energetiky budov rozhoduje celá skladba obálky, nikoli reliéf tištěného povrchu. Dutina mezi tištěnými skořepinami může nést izolaci a instalační vedení, musí však být vyřešeny tepelné mosty, vzduchotěsnost, napojení oken, sokl, strop a střecha. Tepelná akumulace masivní stěny může být přínosná, sama o sobě ale nenahrazuje tepelný odpor. Konstrukce vytvořená tiskem musí projít stejným tepelnětechnickým a vlhkostním posouzením jako jiný obvodový plášť.
Pro projektanta TZB je zásadní koordinace prostupů a tras ještě před tiskem. Některá vedení lze integrovat do dutin nebo připravených kanálů, což omezuje následné sekání. Současně vzniká riziko obtížně přístupných míst, kolizí se svislou výztuží a složitějších oprav. Dodatečné drážkování nebo vrtání může poškodit tenké skořepiny a narušit statický koncept stěny. Přesnější digitální koordinace tedy může snížit množství improvizací na stavbě, vyžaduje však uzavřít větší část rozhodnutí dříve než u běžného zdění.
Normy postupují, odpovědnost zůstává projektová
Významným krokem v oblasti 3D tisku byla norma ISO/ASTM 52939:2023, která stanovuje principy kvalifikace a požadavky na zajištění kvality aditivní výstavby pro nosné i nenosné prvky. Norma se zaměřuje na proces, organizaci tiskové buňky, sled operací a charakteristiky důležité pro kvalitu. Sama však nepokrývá schvalování návrhu ani úplnou charakterizaci a zkoušení materiálů. Jinými slovy, vytváří rámec pro řízenou výrobu, ale nenahrazuje statický návrh, požární posouzení, ověření trvanlivosti ani místní stavební předpisy.
V USA vzniklo hodnoticí kritérium ICC-ES AC509 pro automatizovaně vyráběné 3D betonové stěny. Posuzuje materiálové a trvanlivostní vlastnosti, konstrukční chování a požární odolnost konkrétních stěnových systémů. Tento model ukazuje pravděpodobný směr zavádění: ne obecné prohlášení, že 3D tisk je bezpečný, ale prokázání vlastností přesně definované kombinace stroje, směsi, geometrie, výztuže a kontrolního postupu.
American Concrete Institute současně rozvíjí odborné podklady pro materiálové zkoušky, konstrukční hodnocení, modelování a budoucí kodifikaci prostřednictvím výboru ACI 564. Existence specializovaných pracovních skupin potvrzuje, že technologie už má dostatečný praktický význam pro tvorbu pravidel. Současně dokládá, že obor ještě nedospěl do stavu, kdy by bylo možné všechny systémy navrhovat a přejímat pomocí jednoho obecně ustáleného postupu.
Evropské nařízení o stavebních výrobcích 2024/3110 už s 3D tiskem výslovně počítá. To je důležitý signál, že aditivní výroba vstupuje do regulovaného trhu, nikoli důkaz, že každý vytištěný prvek automaticky splňuje požadavky na stavbu. Pro investora a autorizovaného projektanta zůstává rozhodující doložení únosnosti, stability, požární bezpečnosti, hygieny, energetické náročnosti a předpokládané životnosti konkrétního řešení.
Kdy dává technologie ekonomický smysl
Cena tiskárny je jen jedna položka. Rozhodují doprava a montáž zařízení, příprava podloží, sila a míchací technika, čerpání, servis, materiál, ochrana staveniště, zkoušky, školená obsluha a čas potřebný k převedení projektu do tiskových dat. U jediné malé a tvarově jednoduché budovy může mobilizace spolknout úsporu práce i bednění. Lepší ekonomiku mají série podobných objektů, opakované prvky, rozsáhlejší developerské projekty a konstrukce, u nichž digitální geometrie nahrazuje nákladné individuální bednění.
Výrobní rychlost navíc není konstantní. Proces zpomalují otvory, rohy, změny směru, vkládání výztuže, kontrolní přestávky, přesouvání stroje i čištění systému. Rychlejší průchod trysky není výhodou, pokud materiál nestihne získat únosnost potřebnou pro další vrstvy. Celková produktivita proto vychází z rovnováhy mezi výkonem čerpadla, reologií směsi, stabilitou čerstvé konstrukce a návazností dalších prací. Právě řízení těchto vazeb je důvodem, proč nelze laboratorní rychlost automaticky přenášet do rozpočtu celé stavby.
Dokončení stovky domů ve Wolf Ranch dokazuje, že technologie může překročit fázi jednotlivého demonstrátoru. Neprokazuje však automaticky dostupnější bydlení. Domy stále obsahují konvenční střechy, okna, rozvody, vybavení a další netištěné konstrukce; výslednou cenu ovlivňuje pozemek, infrastruktura, standard, financování i místní trh. Největší šanci na rychlé rozšíření proto nemá představa domu vytištěného za den, ale standardizovaný hybridní proces, kde robot vyrábí tu část stavby, pro kterou je skutečně výhodný, a navazuje na prefabrikaci a běžné řemeslné práce.
Odpověď na otázku, zda je 3D tisk skutečností, nebo experimentem, tedy zní: obojí, podle měřítka posuzování. Tisk stěn, bednění a vybraných stavebních prvků je technicky reálný a doložený na obývaných i sériových projektech. Experimentální zůstává široké zobecnění výsledků, dlouhodobá trvanlivost různých materiálových systémů, plně automatizované vyztužování, jednotné navrhování a spolehlivá ekonomika mimo vhodně zvolené typy staveb. Technologie už opustila laboratoř, ale zatím nenahradila stavebnictví. Stává se jedním z výrobních nástrojů, jehož hodnota závisí méně na efektním pohybu robotu a více na kvalitě projektu, směsi, dat, kontroly a návazných profesí.
Zdroje: NIST, NIST, ISO, EUR-Lex, ICON, American Concrete Institute, ICC Evaluation Service, ETH Zürich